

I faktisk produksjon, på grunn av påvirkning av ulike faktorer, må rullen til pelletsmaskinen ofte justeres. Hensikten med å justere rullen til pelletsmaskinen er:
1. Kontroller formen og størrelsen på pellets: Ved å justere trykket og gapet til rullen, kan formen og størrelsen på pellets kontrolleres for å møte behovene til forskjellige produkter.
2. Forbedre tettheten og hardheten til pellets: Ved å øke trykket på valsen kan tettheten og hardheten til pellets økes, noe som gjør produktet sterkere og mer holdbart.
3. Sikre stabiliteten og kontinuiteten i produksjonen: Ved å justere rullen til pelletsmaskinen kan stabiliteten og kontinuiteten i produksjonen sikres, produksjonseffektiviteten kan forbedres, og skraphastigheten kan reduseres.
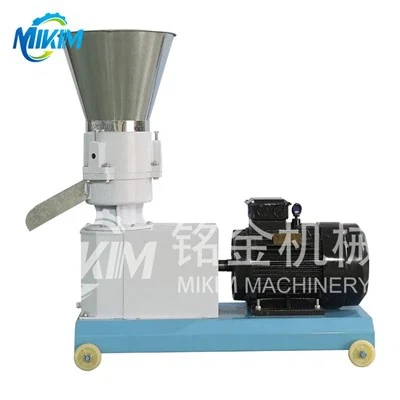
| Modell | Kapasitet | Makt | Dimensjon |
| 125 | 80-100kg/t | 3kw | 110*35*70 cm |
| 150 | 120-150kg/t | 4kw | 115*35*80 cm |
| 210 | 200-300kg/t | 7,5kw | 115*45*95 cm |
| 260 | 500-600kg/t | 15kw | 138*46*100 cm |
| 300 | 700-800kg/t | 22kw | 130*53*105 cm |
II. Justeringsmetode for valsen til pelletsmaskinen
1. Manuell justering: Manuell justering er egnet for småskala- og småbatchproduksjon. Den spesifikke metoden er som følger:
(1) Slå av strømmen til pelletsmaskinen og sørg for at utstyret er i stanset tilstand.
(2) Fjern valsebeskyttelsesdekselet og løsne festeskruene på begge sider av valsen.
(3) Bruk en skiftenøkkel eller en åpen tang for å justere posisjonen til valsen til ønsket gap. Vær nøye med å holde gapet mellom rullene på begge sider konsekvent.
(4) Etter at justeringen er fullført, stram skruene igjen og installer beskyttelsesdekselet.
(5) Start maskinen for prøvedrift og kontroller justeringseffekten.
2. Automatisk justering: Automatisk justering er egnet for storskala, kontinuerlig produksjon. Den spesifikke metoden er som følger:
(1) Still inn nødvendig rullegap og trykkverdi på kontrollpanelet.
(2) Sensoren vil oppdage rulleposisjonen og trykket, og automatisk justere rulleposisjonen og trykket gjennom kontrollsystemet.
(3) Etter at justeringen er fullført, kontroller om rulleposisjonen og trykket oppfyller kravene og foreta nødvendige justeringer.
(4) Overvåk kontinuerlig arbeidsstatusen til valsen for å oppdage og håndtere unormale situasjoner i tide.